


Антон Лобанов12.05.2020
Компания очень высокого уровня, гарантирую! Заявки обрабатываются компетентными людьми, которые разбираются и серьезно погружены в тему. В процессе изготовления сотрудники пошли навстречу и предложили улучшить конструкцию заказанных прокладок без увеличения стоимости. Низкий поклон за это! 


Прокладки теплообменника: советы по безопасности и производительности
Когда дело доходит до прокладок, теплообменники являются одними из самых сложных частей оборудования для герметизации. Это сложные части оборудования, которые требуют особого внимания для обеспечения надлежащей безопасности и максимальной эффективности.
Если у вас возникают проблемы с прокладками теплообменника, необходимо учитывать четыре основных аспекта:
-
Конструкция теплообменника. Из-за большого разнообразия конструкций теплообменников и применений прокладок достижение правильного напряжения прокладки может быть непростым делом. Достаточно ли у вас напряжения от конструкции фланца, чтобы создать уплотнение?
-
Сборка: сила сжатия достаточна или слишком мала? У вас есть правильная прокладка?
-
Состояние металлических поверхностей: Являются ли поверхности фланцев неровными, поврежденными, корродированными, грязными или не такими, как указано?
-
Материал прокладки: вы повторно используете старые прокладки? Или используя прокладку с неправильными размерами или выдавливанием?
В этом посте мы подробно рассмотрим каждую из этих областей, чтобы помочь вам быстро определить проблемы с прокладками теплообменника и заблаговременно предпринять правильные корректирующие действия для обеспечения максимальной безопасности и производительности.

Конструкция теплообменника и напряжение в прокладке
Из-за широкого спектра конструкций теплообменников, недостаточная или чрезмерная нагрузка на прокладку является распространенной проблемой. Недостаточное напряжение может быть вызвано слишком широкими прокладками. Ответом на этот вопрос является сужение прокладки, что приведет к более высокому напряжению при посадке и лучшей герметизации. Многие теплообменники с плохим посадочным напряжением могут быть исправлены только с помощью измерений и расчета напряжения.
При чрезмерном напряжении в прокладке может возникнуть слишком большая нагрузка на болт, что приведет к повреждению графитового уплотнительного элемента. В этом случае наилучшим решением является уменьшение растяжения болтов и, возможно, даже замена материала болтов на материал, который имеет большее растяжение при меньшем выходе.
Прокладка в сборе
Важно учитывать проблемы с установкой прокладки, в том числе:
-
Неправильная / недостаточная затяжка болтов: это может быть результатом неправильной или неточной затяжки.
-
Рабочая температура: может возникнуть проблема при превышении температурного предела прокладки. Проверьте спецификацию прокладки на максимально допустимую температуру.
-
Плохая резьба / недостаточная длина резьбы. Убедитесь, что гайки хорошо подходят по всей длине резьбы болта, а резьба достаточно длинная, чтобы гайки могли соприкасаться с металлическими поверхностями. Не забудьте иметь достаточно резьбы, чтобы всегда иметь закаленную плоскую шайбу. Если болт слишком короткий, замените его более длинным.
Металлические фланцевые поверхности
Фланцевые поверхности являются областями уплотнения фланца. Они соединяются вместе, когда фланец закреплен болтами, и прокладка сжата между ними. Есть несколько важных областей, чтобы проверить, чтобы гарантировать оптимальную производительность:
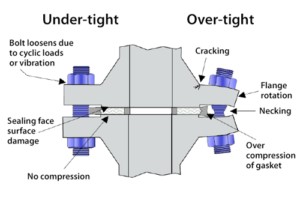
Поверхность фланца: всегда проверяйте текстуру поверхности фланца. Концентрическая канавка идеально подходит для высокого давления. Если используется фонографическая или непрерывная спиральная канавка, глубина не должна быть слишком большой, чтобы заполнить ее. Убедитесь, что не было никаких повреждений в пути или изменений в указанном порядке. Мобильная технология обработки может использоваться, чтобы получить оптимальные условия лица.
Неровные грани: это может означать, что фланцы слишком тонкие. Помните, что поверхности всегда должны быть достаточно жесткими, чтобы не быть искаженными нагрузкой от болта. Фланцевые поверхности также всегда должны быть параллельны, и никогда не следует полагаться на нагрузку болта при сближении фланцев. Болты должны быть затянуты в правильной последовательности, как указано выше, для предотвращения «взведения».
Повреждение / Грязь: Необходимо уделять все внимание тому, чтобы поверхности были чистыми, плоскими и не имели дефектов, слишком глубоких для полного заполнения материала прокладки. Следует соблюдать осторожность при удалении старого материала прокладки. Хотя его следует полностью удалить, чрезмерная чистка может повредить металлическую поверхность. Лица должны быть проволочной щеткой, чтобы очистить металл, а зубцы должны быть идеально чистыми.
Материал прокладки
Есть много способов, которыми состояние прокладки и материал могут оказать огромное влияние на производительность и безопасность:
Потеря устойчивости / контакта с лицами: Вы повторно используете старые прокладки? ПОВТОРНОЕ ИСПОЛЬЗОВАНИЕ ПРОКЛАДКИ ВЫСОКО ОБНОВЛЯЕТСЯ. Особенно с теплообменниками повторное использование старых прокладок может привести к серьезным и опасным проблемам безопасности. Старая прокладка затвердеет, и на нее больше нельзя будет положиться для безопасного уплотнения. Кроме того, первоначальная стоимость новой прокладки намного меньше, чем любые затраты времени простоя для замены старой, неисправной прокладки.
Быстро разрушающийся материал прокладки: это, вероятно, означает, что материал прокладки несовместим с содержащейся жидкостью / температурой. Перепроверьте рекомендации по материалу (химическая совместимость) и выберите подходящую прокладку.
Выдавливание: если прокладка выдавливается из граней, это, вероятно, означает чрезмерное использование соединительных составов. Если не указано, использование соединений и пасты не рекомендуется. Они действуют как смазки, которые уменьшают трение между прокладкой и металлическими облицовками и тем самым снижают несущие свойства. Там, где требуется антипригарное покрытие, его можно применять во время изготовления материала прокладки.
Неправильные размеры: Прокладки должны всегда иметь чистые режущие кромки, немного большие, чем у сосуда или трубы; то есть прокладка не должна выступать на пути потока жидкости. Если это так, то возникает ошибка проектирования или изготовления, которую необходимо исправить. Выступ может создавать турбулентность в дополнение к ограничению потока. Прокладка может также пострадать от эрозии под действием жидкости. При условии, что прокладка сжимается по всей поверхности, существует небольшая вероятность поглощения жидкости. Черные дыры должны быть достаточно большими, чтобы оставить зазор вокруг болт.
Читайте также про прокладки СНП ASME B 16.20, маркировка прокладок СНП, прокладки восьмиугольного сечения ASME B 16.20